Téléphone
 Email


Impression UV sur plexiglas de forte épaisseur : contrôle de la hauteur et électricité statique
Imprimer sur du PMMA de 20 à 30 mm avec une imprimante UV à plat cumule deux problèmes qui dégradent la netteté : la hauteur réelle de la pièce n'est pas la hauteur nominale et le matériau accumule des charges électrostatiques. Tous deux agissent sur le même élément : la trajectoire de la goutte entre la buse et la surface.
Cet article explique l'origine physique de chaque problème, les méthodes courantes pour les maîtriser et un protocole de travail applicable à toute machine UV à plat.
Chez Sustain Awards, nous fabriquons des trophées en plexiglas et nous les personnalisons par impression directe UV. La préparation du fichier de création pour cette impression est détaillée dans notre guide d'impression UV sur trophées en plexiglas.
Sommaire
- 1. Pourquoi l'acrylique épais est un support difficile
- 2. Problème 1 : variation d'épaisseur et détection de la hauteur
- 3. Problème 2 : électricité statique
- Diagnostic rapide : du symptôme à la cause
- 4. Réglages d'impression complémentaires
- 5. Protocole intégré
- 6. Fabricants de référence
- Mesurer, neutraliser, fixer : l'ordre qui donne de la netteté sur acrylique épais
- Questions fréquentes
1. Pourquoi l'acrylique épais est un support difficile
L'acrylique épais est un support difficile parce que son épaisseur réelle varie et parce qu'il accumule des charges électrostatiques. Le tableau résume chaque caractéristique et sa conséquence.
| Caractéristique du PMMA épais | Conséquence à l'impression |
|---|---|
| Large tolérance d'épaisseur, surtout en coulé | Distance tête-surface variable d'une pièce à l'autre |
| Transparence optique | Les capteurs optiques de hauteur et d'anticollision ne détectent pas la surface |
| Isolant électrique à forte résistivité | Accumule les charges |
| Film protecteur d'origine | Son retrait génère de l'électricité statique |
| Surface brillante et transparente | Réflexion et conduction de la lumière UV vers la tête |
| Sensible aux solvants, notamment l'extrudé ou les chants découpés au laser | Risque de microfissures (crazing) lors du nettoyage à l'alcool |
2. Problème 1 : variation d'épaisseur et détection de la hauteur
2.1 Origine de la variation
L'acrylique de 25 mm est presque toujours coulé (cast). Le coulage entre vitres produit des plaques dont les tolérances d'épaisseur sont nettement plus larges que celles de l'extrudé, d'une plaque à l'autre comme au sein d'une même plaque. Une variation de ±1 à ±2 mm sur 25 mm est courante et conforme à la norme.
| Type de variation | Description | Correction |
|---|---|---|
| D'une pièce à l'autre | Chaque pièce a une épaisseur différente, mais elle est plane | Tri par épaisseur, hauteur par lot, cales |
| Au sein d'une même pièce | Épaisseur en coin ou planéité irrégulière | Mise à niveau avec des cales sous le côté bas |
2.2 Pourquoi le capteur est pris en défaut avec l'acrylique transparent
Les capteurs optiques sont pris en défaut par l'acrylique transparent parce que le faisceau traverse le matériau au lieu de se réfléchir sur la surface. Le tableau compare quatre systèmes.
| Système | Fonction | Comportement avec le PMMA transparent |
|---|---|---|
| Palpeur de contact | Mesure la hauteur en touchant la pièce | Fonctionne, mais peut échouer sur les chants biseautés ou polis et marquer la surface |
| Laser ou capteur optique à réflexion (triangulation) | Mesure la hauteur ou détecte les obstacles | Échec : le faisceau traverse le matériau et lit la table, ou ne reçoit aucun retour |
| Barrière optique horizontale (anticollision) | Détecte les objets qui dépassent du plan d'impression | Détection irrégulière : l'acrylique laisse passer une partie du faisceau |
| Guide laser de positionnement | Repère visuel d'origine | Difficile à voir sur une surface transparente |
Le résultat est double : la machine mesure mal la hauteur et règle un gap erroné, ou elle ne protège pas la tête face à une pièce plus haute que prévu.
Risque de collision : quand l'épaisseur réelle dépasse l'épaisseur mesurée
Un gap plus faible améliore la netteté, mais réduit la marge face à un trophée plus haut que prévu.
2.3 Effet de l'augmentation du gap sur la qualité
Le gap (ou distance tête-surface) est l'écart entre la plaque à buses et la surface imprimée.
La goutte quitte la buse à environ 6 à 8 m/s pendant que le chariot se déplace. En vol, elle conserve la vitesse horizontale du chariot et atterrit donc décalée :
d = g \cdot \frac{v_{chariot}}{v_{goutte}}
L'étalonnage bidirectionnel compense ce décalage pour un gap donné. Si le gap réel change, les passes aller et retour ne sont plus alignées :
\varepsilon_{bidi} \approx 2 \cdot \Delta g \cdot \frac{v_{chariot}}{v_{goutte}}
Exemple indicatif : avec un chariot à 1 m/s, une goutte à 6 m/s et un Δg de 1,2 mm, l'erreur atteint environ 0,4 mm, soit environ 9 points à 600 dpi. Visuellement : contours dédoublés, texte épaissi et perte de définition sur les traits fins.
Par ailleurs, plus le gap est grand :
- Les gouttes satellites, plus lentes que la goutte principale, atterrissent plus loin : halo et voile autour du motif.
- La goutte est plus exposée aux courants d'air et aux champs électrostatiques.
- Le brouillard d'encre, qui peut polymériser sur la plaque à buses, augmente.
Le gap est la variable qui pèse le plus sur la netteté. La valeur de référence habituelle est de travailler autour de 1 mm.
2.4 Méthodes courantes
| Méthode | Application | Avantages | Limites |
|---|---|---|---|
| Ruban opaque au point de mesure | Ruban de couleur ou de masquage à l'endroit où mesure le capteur optique ; le retirer avant d'imprimer | Coût nul, recommandation courante des fabricants | Uniquement pour les capteurs optiques ; manipulation supplémentaire |
| Film protecteur opaque pendant la mesure | Mesurer avec le film en place, puis le retirer | Aucun matériel supplémentaire | Un film transparent ne convient pas ; son retrait génère de l'électricité statique |
| Bloc de référence opaque | Bloc usiné (aluminium, POM) de hauteur connue, placé à côté de la pièce ; mesurer sur le bloc et appliquer la différence | Répétable et précis | Nécessite de mesurer la pièce réelle au pied à coulisse |
| Hauteur manuelle | Saisir l'épaisseur ou abaisser manuellement la tête jusqu'au gap souhaité | Indépendant du capteur | Dépend de l'opérateur ; risque en cas de valeur erronée |
| Mesure préalable au micromètre ou au pied à coulisse | Mesurer chaque pièce en 3 à 5 points et noter le maximum | Base de tout le reste | Main-d'œuvre |
| Tri par épaisseur | Regrouper les pièces par tranches de 0,2 à 0,3 mm et ajuster la hauteur par lot | Ramène le Δgap réel à des valeurs négligeables | Nécessite un volume suffisant par tranche |
| Cales (shims) calibrées | Sous les pièces fines pour égaliser la face supérieure ; sous le côté bas pour les pièces en coin | Permet de mélanger les épaisseurs dans un lot avec un seul gap | La pièce ne doit pas basculer |
| Gabarit (jig) de positionnement | Gabarit fraisé ou découpé, plus bas que la pièce, avec des logements | Positionnement répétable, maintien latéral | Fabrication initiale |
| Gap référencé sur le point le plus haut | Régler la hauteur sur la pièce ou la zone la plus haute du lot | Élimine le risque de collision | Les zones basses sont imprimées avec un gap plus grand |
| Réajustement automatique de la hauteur | Option de certaines machines qui recalcule la hauteur en cas de contact détecté | Évite les arrêts | N'améliore pas la qualité, seulement la continuité |
| Réétalonnage bidirectionnel au gap de travail | Refaire l'étalonnage des passes avec le gap réel du lot | Corrige le désalignement | Utile seulement si le gap est stable au sein du lot |
| Impression unidirectionnelle | Imprimer dans un seul sens | Élimine l'erreur bidirectionnelle | Temps environ doublé |
| Épaisseur calibrée ou usinée | Plaques d'épaisseur calibrée, ou surfaçage de la face | Résout le problème à la racine | Coût du matériau ou du procédé |
3. Problème 2 : électricité statique
3.1 Origine de la charge
Le PMMA est un isolant : la charge reste en surface et ne s'évacue pas au contact d'une table reliée à la terre.
| Source | Niveau de risque |
|---|---|
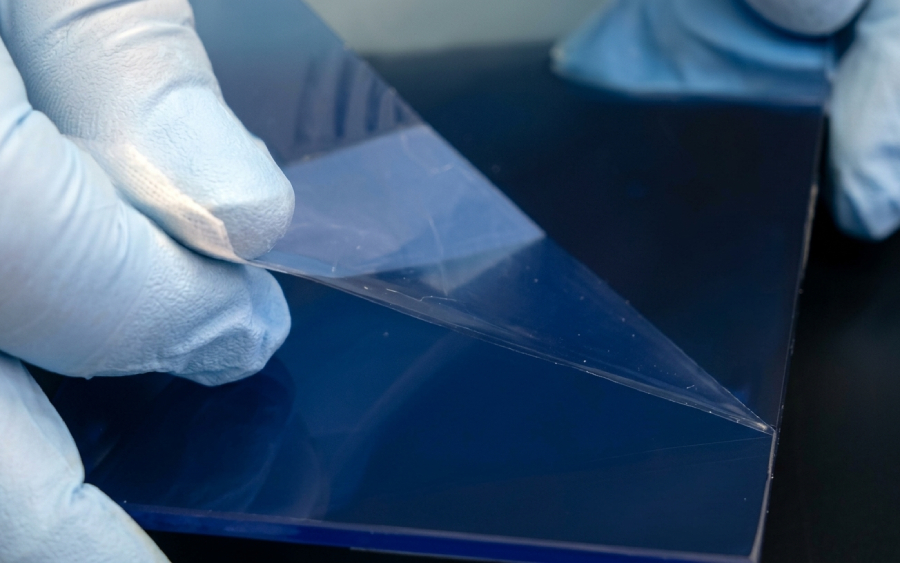
| Retrait du film protecteur | Très élevé : séparation rapide des surfaces (effet triboélectrique), charges de plusieurs kV |
| Nettoyage avec un chiffon sec | Élevé |
| Air sec (HR basse, chauffage, hiver) | Élevé : amplifie tous les autres facteurs |
| Manipulation avec des gants synthétiques | Moyen |
| Flux d'air de la table aspirante ou de l'extraction | Faible à moyen |
3.2 Effet sur la goutte
Les gouttes d'encre UV ne font que quelques picolitres et peuvent porter leur propre charge. Le champ électrostatique de la pièce les attire ou les dévie en vol :
- Voile ou surpulvérisation (overspray) en dehors du motif.
- Contours flous et texte avec halo.
- Satellites déplacés.
- Pire sur les chants et les angles, où le champ se concentre.
- Pire avec les petites gouttes.
- Attraction de la poussière, qui reste emprisonnée sous l'encre.
- Brouillard qui remonte vers la tête (voir 2.3).
Le gap et l'électricité statique se renforcent mutuellement : une charge tolérable à 1 mm de gap peut devenir visible à 2,2 mm.
3.3 Mesurer avant d'agir
Un électromètre portable (mesureur de champ électrostatique) permet de savoir si la pièce est chargée, de vérifier l'ioniseur et d'identifier l'opération qui génère la charge. Comme valeur de travail courante en impression, on cherche à maintenir la surface sous ±1 kV.
3.4 Méthodes courantes
| Méthode | Application | Avantages | Limites |
|---|---|---|---|
| Barre ionisante (AC ou DC pulsé) | Sur le chariot, le portique ou la zone de chargement | Neutralise la charge sur les isolants | Nettoyage périodique des émetteurs ; le DC pulsé est plus performant à plus grande distance |
| Pistolet ou soufflette ionisante | Pendant le retrait du film et avant de charger la pièce | Neutralise et élimine la poussière en même temps | Le flux d'air ne doit pas agir pendant l'impression |
| Retrait lent du film | Décoller lentement, à faible angle, sous air ionisé | Réduit la charge à la source | Rigueur de l'opérateur |
| Temps de repos après le retrait du film | Laisser la pièce quelques minutes, idéalement sous ioniseur | Coût nul | Insuffisant à lui seul en air sec |
| Humidité relative de 40 à 60 % | Humidificateur et hygromètre ; optimum autour de 50 % | Réduit la génération de charge tout au long du processus | Ne neutralise pas les charges déjà présentes ; éviter la condensation |
| Mise à la terre de la table, de la machine et de l'opérateur | Table et châssis reliés à la terre ; bracelet ou chaussures dissipatives | Évite l'accumulation sur les parties conductrices | N'agit que sur les parties conductrices |
| Nettoyants antistatiques | Appliqués avec un chiffon antistatique, non pulvérisés | Neutralisation temporaire | Résidu tensioactif pouvant réduire l'adhérence |
| Alcool isopropylique | Élimination de la graisse et de la poussière | Élimine les contaminants | N'est pas antistatique ; microfissures sur l'extrudé et les chants découpés au laser |
| Chiffons antistatiques ou microfibre humide | Nettoyage final | Moins de charge qu'avec un chiffon sec | Réduit seulement, ne neutralise pas |
3.5 Erreurs fréquentes
- Compter sur la mise à la terre de la table pour décharger l'acrylique.
- Retirer le film sur la table d'impression, juste avant d'imprimer.
- Nettoyer à l'air comprimé non ionisé : cela charge encore davantage la pièce.
- Appliquer des antistatiques sans valider l'adhérence.
- N'activer l'ioniseur que pendant l'impression et non pendant la préparation.


Nous apportons l'impression UV à l'acrylique
Netteté et personnalisation dans les moindres détails
Découvrez nos trophées en plexiglasDiagnostic rapide : du symptôme à la cause
Le tableau relie les symptômes d'impression à leur cause probable.
| Symptôme | Cause probable |
|---|---|
| Contours dédoublés ou texte épaissi | Gap différent de celui de l'étalonnage (désalignement bidirectionnel) |
| Halo ou voile autour du motif | Gouttes satellites dues à un gap élevé, à l'électricité statique, ou aux deux |
| Contours plus flous sur les chants et les angles | Champ électrostatique concentré |
| Grains de poussière sous l'encre | Attraction électrostatique de la poussière |
| Netteté différente entre trophées d'un même lot | Variation d'épaisseur entre trophées non compensée |
| Une zone du trophée plus nette qu'une autre | Trophée en coin ou planéité irrégulière |
| Microfissures après nettoyage | Alcool sur de l'acrylique extrudé ou des chants découpés au laser |
| Encre polymérisée sur la plaque à buses | Brouillard d'encre dû à un gap élevé, à l'électricité statique, ou aux deux |
| Tête qui heurte le trophée | Épaisseur réelle supérieure à celle mesurée ; capteur optique sans lecture |
| Perte d'adhérence après nettoyage | Résidu de nettoyant antistatique |
4. Réglages d'impression complémentaires
Une fois la hauteur et l'électricité statique maîtrisées, ces réglages réduisent l'erreur résiduelle.
| Réglage | Effet | Coût |
|---|---|---|
| Vitesse de chariot réduite | Réduit le décalage de la goutte et des satellites | Temps plus long |
| Plus de passes | Moins d'encre par passe, meilleure définition des contours | Temps plus long |
| Gouttes de plus grande taille (têtes à niveaux de gris) | Gouttes plus lourdes, moins sensibles au champ et à l'air | Moins de détail dans les dégradés fins |
| Pré-polymérisation (pin curing) ajustée | Limite l'étalement de la goutte sur une surface lisse | Réglage par encre |
| Masquage des chants | Réduit la lumière UV que l'acrylique conduit vers la tête | Préparation supplémentaire |
| Support sombre ou opaque sous la pièce | Évite la réflexion UV depuis la table et facilite le repérage visuel | Faible |
| Impression en verso (face arrière) | Protège l'encre et donne de la profondeur ; exige une image en miroir et un ordre des couches inversé | Préparation du fichier |
5. Protocole intégré
| Étape | Action |
|---|---|
| 1 | Atelier entre 40 et 60 % d'humidité relative, vérifiée à l'hygromètre |
| 2 | Mesurer l'épaisseur de chaque pièce, noter le maximum et le minimum, puis trier par tranches |
| 3 | Retirer le film lentement sous air ionisé |
| 4 | Nettoyer avec un chiffon antistatique ; alcool uniquement s'il est compatible avec le type d'acrylique |
| 5 | Positionner avec le gabarit et mettre à niveau avec des cales, la face à imprimer parallèle à la table |
| 6 | Mesurer la hauteur sur du ruban opaque ou un bloc de référence, jamais sur de l'acrylique nu avec un capteur optique |
| 7 | Régler le gap au minimum sûr au-dessus du point le plus haut de la tranche |
| 8 | Contrôler la charge avec un électromètre ; ioniser si elle dépasse le seuil |
| 9 | Réétalonner en bidirectionnel si la tranche change, ou imprimer en unidirectionnel pour les travaux critiques |
| 10 | Test d'adhérence pour chaque lot de matériau ou de nettoyant |
6. Fabricants de référence
Les systèmes de mesure de la hauteur, d'anticollision et d'ionisation varient selon les fabricants et les modèles. Il convient de confirmer auprès de chaque fabricant le type de capteur utilisé par la machine et de vérifier si elle propose un ioniseur intégré ou en option.
| Catégorie | Segment | Principaux fabricants |
|---|---|---|
| Imprimantes UV à plat | Compactes et de bureau | Roland DG, Mimaki, Epson, Mutoh |
| Imprimantes UV à plat | Grand format et production | Canon (Arizona), EFI, Durst, swissQprint, Agfa, Fujifilm, Vanguard |
| Contrôle de l'électricité statique | Barres ionisantes, soufflettes et pistolets | Simco-Ion, Meech, Keyence, Fraser, Haug |
| Contrôle de l'électricité statique | Électromètres (mesureurs de champ électrostatique) | Simco-Ion, Meech, Keyence, Fraser |
Nous apportons l'impression UV à l'acrylique
Netteté et personnalisation dans les moindres détails
Découvrez nos trophées en plexiglasMesurer, neutraliser, fixer : l'ordre qui donne de la netteté sur acrylique épais
L'impression UV sur plexiglas de forte épaisseur repose sur la mesure de chaque trophée et la neutralisation de sa charge avant de régler le gap.
Deux seuils aident à déterminer le niveau de contrôle nécessaire. Avec une plage d'épaisseur inférieure à ±0,3 mm par lot, un gap réglé sur le point le plus haut dégrade à peine la netteté. Si, après ionisation et réglage du gap minimal, les gouttes satellites persistent, l'électricité statique n'est pas en cause : vérifier les buses et l'étalonnage bidirectionnel.