Telefoon
 Email


UV-print op acrylglas met grote dikte: hoogtecontrole en statische elektriciteit
Printen op PMMA van 20 tot 30 mm met een UV-vlakbedprinter brengt twee problemen samen die de scherpte aantasten: de werkelijke hoogte van het stuk is niet de nominale hoogte en het materiaal bouwt een elektrostatische lading op. Beide werken in op hetzelfde: het traject van de druppel tussen de nozzle en het oppervlak.
Dit artikel legt de fysische oorsprong van elk probleem uit, de gangbare methoden om ze onder controle te krijgen en een werkprotocol dat toepasbaar is op elke UV-vlakbedprinter.
Bij Sustain Awards maken we acryl trofeeën en personaliseren we ze met directe UV-print. De voorbereiding van het ontwerpbestand voor deze print leggen we uit in onze gids voor UV-print op acryl trofeeën.
Inhoud
- 1. Waarom dik acryl een lastig substraat is
- 2. Probleem 1: diktevariatie en hoogtedetectie
- 3. Probleem 2: statische elektriciteit
- Snelle diagnose: van symptoom naar oorzaak
- 4. Aanvullende printinstellingen
- 5. Geïntegreerd protocol
- 6. Toonaangevende fabrikanten
- Meten, neutraliseren, instellen: de volgorde die scherpte geeft op dik acryl
- Veelgestelde vragen
1. Waarom dik acryl een lastig substraat is
Dik acryl is een lastig substraat omdat de werkelijke dikte varieert en omdat het een elektrostatische lading opbouwt. De tabel vat elk kenmerk en het gevolg ervan samen.
| Kenmerk van dik PMMA | Gevolg bij het printen |
|---|---|
| Ruime diktetolerantie, vooral bij gegoten materiaal | Afstand tussen printkop en oppervlak verschilt per stuk |
| Optische transparantie | Optische hoogte- en antibotssensoren detecteren het oppervlak niet |
| Elektrische isolator met hoge soortelijke weerstand | Bouwt lading op |
| Beschermfolie vanuit de fabriek | Het verwijderen ervan veroorzaakt elektrostatische lading |
| Glanzend en transparant oppervlak | Reflectie en geleiding van UV-licht naar de printkop |
| Gevoelig voor oplosmiddelen, vooral geëxtrudeerd materiaal of lasergesneden randen | Risico op haarscheurtjes (crazing) bij het reinigen met alcohol |
2. Probleem 1: diktevariatie en hoogtedetectie
2.1 Oorsprong van de variatie
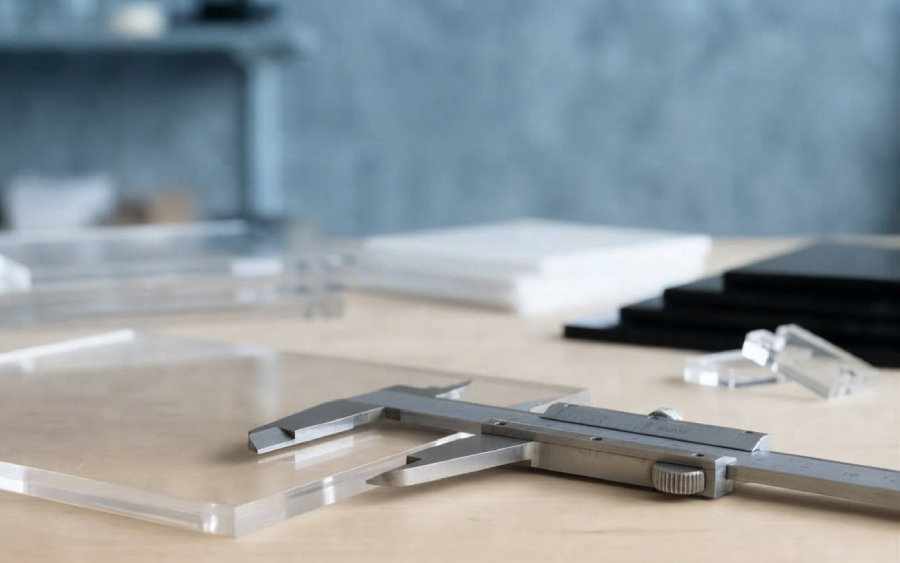
Acryl van 25 mm is vrijwel altijd gegoten (cast). Bij gieten tussen glasplaten ontstaan platen met aanzienlijk ruimere diktetoleranties dan bij geëxtrudeerd materiaal, zowel van plaat tot plaat als binnen één plaat. Een variatie van ±1 tot ±2 mm op 25 mm komt vaak voor en valt binnen de norm.
| Type variatie | Beschrijving | Correctie |
|---|---|---|
| Tussen stukken | Elk stuk heeft een andere dikte, maar is vlak | Sorteren op dikte, hoogte per partij, vulplaatjes |
| Binnen één stuk | Wigvormig of oneffen vlak | Waterpas leggen met vulplaatjes onder de lage kant |
2.2 Waarom de sensor faalt bij transparant acryl
Optische sensoren falen bij transparant acryl doordat de lichtbundel dwars door het materiaal gaat in plaats van op het oppervlak te reflecteren. De tabel vergelijkt vier systemen.
| Systeem | Functie | Gedrag bij transparant PMMA |
|---|---|---|
| Contactsensor (tastsensor) | Meet de hoogte door het stuk aan te raken | Werkt, maar kan problemen geven bij afgeschuinde of gepolijste randen en het oppervlak markeren |
| Laser of optische reflectiesensor (triangulatie) | Meet de hoogte of detecteert obstakels | Faalt: de bundel gaat door het materiaal en leest de tafel, of ontvangt geen terugkaatsing |
| Horizontale optische barrière (antibots) | Detecteert voorwerpen die boven het printvlak uitsteken | Onregelmatige detectie: het acryl laat een deel van de bundel door |
| Laserpositioneringshulp | Visuele oorsprongsreferentie | Moeilijk zichtbaar op een transparant oppervlak |
Het resultaat is tweeledig: de machine meet de hoogte verkeerd en stelt een onjuiste gap in, of beschermt de printkop niet tegen een stuk dat hoger is dan verwacht.
Botsingsrisico: wanneer de werkelijke dikte groter is dan de gemeten dikte
Een kleinere gap verbetert de scherpte, maar verkleint de marge bij een trofee die hoger is dan voorzien.
2.3 Wat er met de kwaliteit gebeurt als de gap groter wordt
De gap (of afstand tussen printkop en oppervlak) is de ruimte tussen de nozzleplaat en het te bedrukken oppervlak.
De druppel verlaat de nozzle met ongeveer 6 tot 8 m/s terwijl de wagen beweegt. Tijdens de vlucht behoudt hij de horizontale snelheid van de wagen, waardoor hij verschoven landt:
d = g \cdot \frac{v_{wagen}}{v_{druppel}}
De bidirectionele kalibratie compenseert die verschuiving voor één specifieke gap. Als de werkelijke gap verandert, komen de heen- en teruggaande passes niet meer exact op elkaar te liggen:
\varepsilon_{bidi} \approx 2 \cdot \Delta g \cdot \frac{v_{wagen}}{v_{druppel}}
Indicatief voorbeeld: bij een wagen van 1 m/s, een druppel van 6 m/s en een Δg van 1,2 mm bedraagt de fout ongeveer 0,4 mm, oftewel ongeveer 9 punten bij 600 dpi. Visueel: dubbele randen, verdikte tekst en verlies van detail in dunne lijnen.
Bovendien geldt bij een grotere gap:
- Satellietdruppels, die trager zijn dan de hoofddruppel, landen verder weg: halo en waas rond het motief.
- De druppel is gevoeliger voor luchtstromen en elektrostatische velden.
- Er ontstaat meer inktnevel, die op de nozzleplaat kan uitharden.
De gap is de variabele met de grootste invloed op de scherpte. Als vuistregel werkt men rond 1 mm.
2.4 Gangbare methoden
| Methode | Toepassing | Voordelen | Beperkingen |
|---|---|---|---|
| Ondoorzichtige tape op het meetpunt | Gekleurde tape of afplaktape op de plek waar de optische sensor meet; vóór het printen verwijderen | Geen kosten, gangbare aanbeveling van fabrikanten | Alleen voor optische sensoren; extra handeling |
| Ondoorzichtige beschermfolie tijdens het meten | Meten met de folie erop en deze daarna verwijderen | Geen extra materiaal | Transparante folie werkt niet; het verwijderen veroorzaakt statische elektriciteit |
| Ondoorzichtig referentieblok | Bewerkt blok (aluminium, POM) met bekende hoogte naast het stuk; meten op het blok en het verschil toepassen | Herhaalbaar en nauwkeurig | Vereist dat het werkelijke stuk met een schuifmaat wordt gemeten |
| Handmatige hoogte | De dikte invoeren of de printkop handmatig laten zakken tot de gewenste gap | Onafhankelijk van de sensor | Afhankelijk van de operator; risico bij een foutieve waarde |
| Voorafgaande meting met micrometer of schuifmaat | Elk stuk op 3 tot 5 punten meten en het maximum noteren | Basis voor al het andere | Arbeidsintensief |
| Sorteren op dikte | Stukken groeperen in banden van 0,2 tot 0,3 mm en de hoogte per partij aanpassen | Brengt de werkelijke Δgap terug tot verwaarloosbare waarden | Vereist voldoende volume per band |
| Gekalibreerde vulplaatjes (shims) | Onder dunne stukken om de bovenzijde gelijk te trekken; onder de lage kant bij wigvormige stukken | Maakt gemengde partijen met één gap mogelijk | Het stuk mag niet wippen |
| Positioneermal (jig) | Gefreesde of gesneden mal, lager dan het stuk, met uitsparingen | Herhaalbare uitlijning, zijdelingse fixatie | Eerste aanmaak |
| Gap gerelateerd aan het hoogste punt | De hoogte instellen op het hoogste stuk of de hoogste zone van de partij | Sluit het botsingsrisico uit | Lagere zones worden met een grotere gap geprint |
| Automatische hoogteaanpassing | Optie op sommige machines die de hoogte herberekent als er contact wordt gedetecteerd | Voorkomt stilstand | Verbetert de kwaliteit niet, alleen de continuïteit |
| Bidirectionele herkalibratie op de werkgap | De kalibratie van de passes herhalen met de werkelijke gap van de partij | Corrigeert de registratiefout | Alleen nuttig als de gap binnen de partij stabiel is |
| Unidirectioneel printen | In één richting printen | Elimineert de bidirectionele fout | Ongeveer dubbele printtijd |
| Gekalibreerde of bewerkte dikte | Platen met gekalibreerde dikte, of vlakgefreesd | Pakt het probleem bij de wortel aan | Materiaal- of proceskosten |
3. Probleem 2: statische elektriciteit
3.1 Oorsprong van de lading
PMMA is een isolator: de lading blijft aan het oppervlak zitten en verdwijnt niet door contact met een geaarde tafel.
| Bron | Risiconiveau |
|---|---|
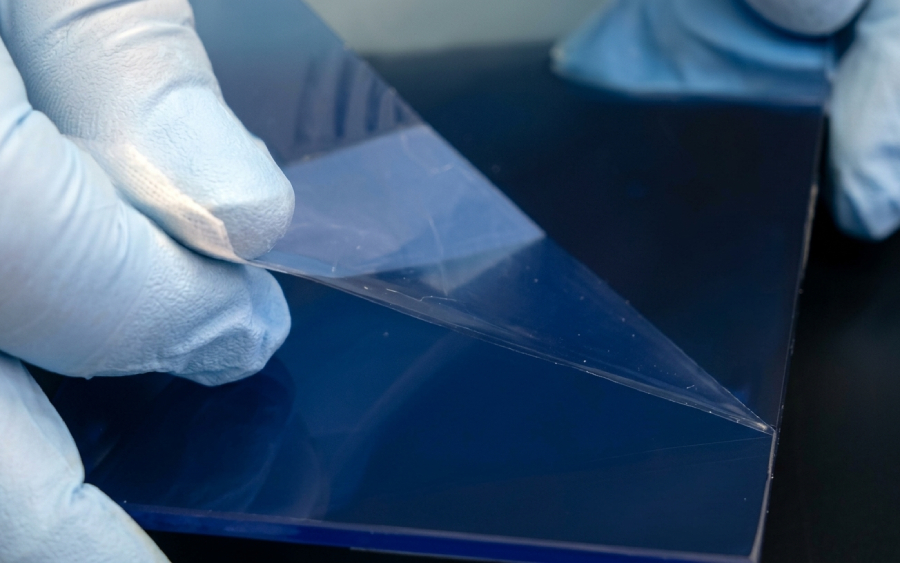
| Beschermfolie verwijderen | Zeer hoog: snelle scheiding van oppervlakken (triboëlektrisch effect), ladingen van enkele kV |
| Reinigen met een droge doek | Hoog |
| Droge omgeving (lage RV, verwarming, winter) | Hoog: versterkt alle andere bronnen |
| Hanteren met synthetische handschoenen | Gemiddeld |
| Luchtstroom van vacuümtafel of afzuiging | Laag tot gemiddeld |
3.2 Effect op de druppel
UV-inktdruppels zijn slechts enkele picoliters groot en kunnen een eigen lading dragen. Het elektrostatische veld van het stuk trekt ze aan of buigt ze af tijdens de vlucht:
- Waas of overspray buiten het motief.
- Vage randen en tekst met halo.
- Verplaatste satellieten.
- Erger op randen en hoeken, waar het veld zich concentreert.
- Erger bij kleine druppels.
- Aantrekking van stof, dat onder de inkt ingesloten raakt.
- Inktnevel die terugwaait naar de printkop (zie 2.3).
Gap en statische elektriciteit versterken elkaar: statische lading die bij 1 mm gap nog acceptabel is, kan bij 2,2 mm zichtbaar worden.
3.3 Meten voordat je ingrijpt
Met een draagbare elektrostatische veldmeter kun je nagaan of het stuk geladen is, de ionisator controleren en vaststellen welke handeling de lading veroorzaakt. Als gangbare werkwaarde bij het printen streeft men ernaar het oppervlak onder ±1 kV te houden.
3.4 Gangbare methoden
| Methode | Toepassing | Voordelen | Beperkingen |
|---|---|---|---|
| Ioniserende balk (AC of gepulseerde DC) | Op de wagen, het portaal of in de laadzone | Neutraliseert lading op isolatoren | Periodiek reinigen van de emitters; gepulseerde DC presteert beter op grotere afstand |
| Ionisatiepistool of -blazer | Tijdens het verwijderen van de folie en vóór het laden van het stuk | Neutraliseert en verwijdert tegelijkertijd stof | De luchtstroom mag niet actief zijn tijdens het printen |
| Folie langzaam verwijderen | Langzaam afpellen, onder een lage hoek, onder geïoniseerde lucht | Vermindert de lading bij de bron | Discipline van de operator |
| Rusttijd na het verwijderen van de folie | Het stuk enkele minuten laten liggen, bij voorkeur onder een ionisator | Geen kosten | Onvoldoende als enige maatregel in een droge omgeving |
| Relatieve luchtvochtigheid van 40 tot 60 % | Luchtbevochtiger en hygrometer; optimaal rond 50 % | Vermindert de ladingsopbouw gedurende het hele proces | Neutraliseert reeds opgebouwde lading niet; condensatie vermijden |
| Aarding van tafel, machine en operator | Tafel en frame geaard; polsband of dissipatief schoeisel | Voorkomt ophoping op geleidende delen | Werkt alleen op geleidende delen |
| Antistatische reinigers | Aangebracht met een antistatische doek, niet gesproeid | Tijdelijke neutralisatie | Residu van oppervlakteactieve stoffen dat de hechting kan verminderen |
| Isopropylalcohol | Reinigen van vet en stof | Verwijdert verontreinigingen | Is niet antistatisch; haarscheurtjes in geëxtrudeerd materiaal en lasergesneden randen |
| Antistatische doeken of vochtige microvezel | Eindreiniging | Minder lading dan een droge doek | Vermindert alleen, neutraliseert niet |
3.5 Veelgemaakte fouten
- Erop vertrouwen dat de aarding van de tafel het acryl ontlaadt.
- De folie op de printtafel verwijderen, vlak voor het printen.
- Reinigen met niet-geïoniseerde perslucht: dat laadt het stuk nog meer op.
- Antistatica gebruiken zonder de hechting te controleren.
- De ionisator alleen tijdens het printen inschakelen en niet tijdens de voorbereiding.


Wij brengen UV-print naar acryl
Scherpte en personalisatie in elk detail
Ontdek onze acryl trofeeënSnelle diagnose: van symptoom naar oorzaak
De tabel koppelt printsymptomen aan hun waarschijnlijke oorzaak.
| Symptoom | Waarschijnlijke oorzaak |
|---|---|
| Dubbele randen of verdikte tekst | Gap wijkt af van de gekalibreerde gap (bidirectionele registratiefout) |
| Halo of waas rond het motief | Satellietdruppels door een hoge gap, statische elektriciteit of beide |
| Vagere randen op kanten en hoeken | Geconcentreerd elektrostatisch veld |
| Stofdeeltjes onder de inkt | Elektrostatische aantrekking van stof |
| Verschil in scherpte tussen trofeeën uit dezelfde partij | Niet gecorrigeerd diktevershil tussen trofeeën |
| Eén zone van de trofee scherper dan een andere | Wigvormige trofee of oneffen vlak |
| Haarscheurtjes na het reinigen | Alcohol op geëxtrudeerd acryl of lasergesneden randen |
| Uitgeharde inkt op de nozzleplaat | Inktnevel door een hoge gap, statische elektriciteit of beide |
| Printkop die tegen de trofee botst | Werkelijke dikte groter dan gemeten; optische sensor zonder meetwaarde |
| Verlies van hechting na het reinigen | Residu van antistatische reiniger |
4. Aanvullende printinstellingen
Als hoogte en statische elektriciteit onder controle zijn, verkleinen deze instellingen de resterende fout.
| Instelling | Effect | Kosten |
|---|---|---|
| Lagere wagensnelheid | Vermindert de verschuiving van de druppel en de satellieten | Langere printtijd |
| Meer passes | Minder inkt per pass, betere randdefinitie | Langere printtijd |
| Grotere druppel (printkoppen met grijswaarden) | Zwaardere druppels, minder gevoelig voor veld en lucht | Minder detail in fijne verlopen |
| Afgestemde tussentijdse uitharding (pin curing) | Beperkt het uitvloeien van de druppel op een glad oppervlak | Afstelling per inkt |
| Randen afmaskeren | Vermindert het UV-licht dat het acryl naar de printkop geleidt | Extra voorbereiding |
| Donkere of ondoorzichtige ondergrond onder het stuk | Voorkomt UV-reflectie vanaf de tafel en vergemakkelijkt de visuele registratie | Laag |
| Printen op de achterzijde | Beschermt de inkt en geeft diepte; vereist een gespiegeld beeld en een omgekeerde laagvolgorde | Voorbereiding van het bestand |
5. Geïntegreerd protocol
| Stap | Actie |
|---|---|
| 1 | Werkplaats tussen 40 en 60 % relatieve luchtvochtigheid, gecontroleerd met een hygrometer |
| 2 | De dikte van elk stuk meten, maximum en minimum noteren en sorteren in banden |
| 3 | De folie langzaam verwijderen onder geïoniseerde lucht |
| 4 | Reinigen met een antistatische doek; alcohol alleen als die geschikt is voor het type acryl |
| 5 | Positioneren met een mal en waterpas leggen met vulplaatjes, met de te bedrukken zijde evenwijdig aan de tafel |
| 6 | De hoogte meten op ondoorzichtige tape of een referentieblok, nooit op kaal acryl met een optische sensor |
| 7 | De gap instellen op het veilige minimum boven het hoogste punt van de band |
| 8 | De lading controleren met een veldmeter; ioniseren als die de drempel overschrijdt |
| 9 | Bidirectioneel herkalibreren als de band verandert, of unidirectioneel printen bij kritieke opdrachten |
| 10 | Hechtingstest per partij materiaal of reiniger |
6. Toonaangevende fabrikanten
De systemen voor hoogtemeting, antibotsing en ionisatie verschillen per fabrikant en model. Het is raadzaam om bij elke fabrikant na te gaan welk type sensor de machine gebruikt en of er een geïntegreerde of optionele ionisator beschikbaar is.
| Categorie | Segment | Belangrijkste fabrikanten |
|---|---|---|
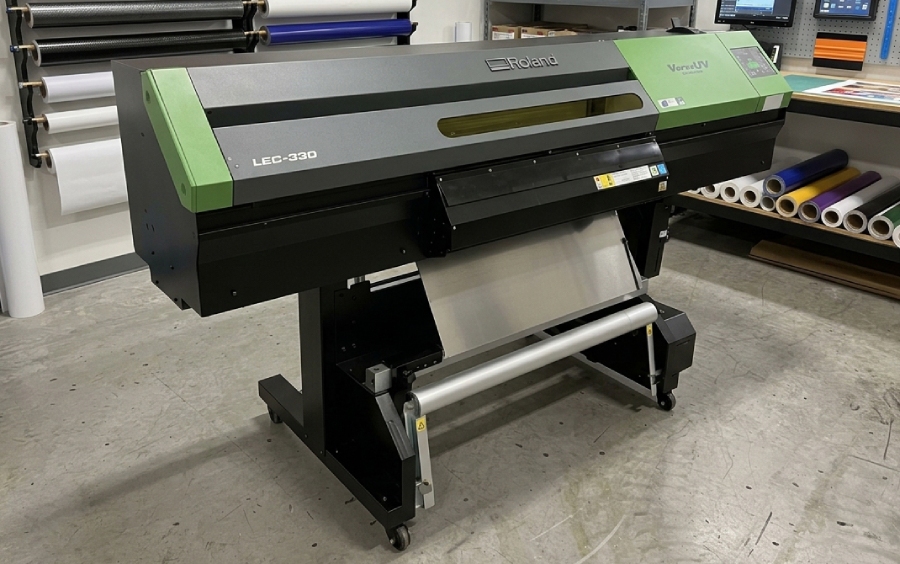
| UV-vlakbedprinters | Compact en desktop | Roland DG, Mimaki, Epson, Mutoh |
| UV-vlakbedprinters | Groot formaat en productie | Canon (Arizona), EFI, Durst, swissQprint, Agfa, Fujifilm, Vanguard |
| Beheersing van statische elektriciteit | Ioniserende balken, blazers en pistolen | Simco-Ion, Meech, Keyence, Fraser, Haug |
| Beheersing van statische elektriciteit | Elektrostatische veldmeters | Simco-Ion, Meech, Keyence, Fraser |
Wij brengen UV-print naar acryl
Scherpte en personalisatie in elk detail
Ontdek onze acryl trofeeënMeten, neutraliseren, instellen: de volgorde die scherpte geeft op dik acryl
UV-print op acrylglas met grote dikte staat of valt met het meten van elke trofee en het neutraliseren van de lading voordat de gap wordt ingesteld.
Twee drempelwaarden helpen bepalen hoeveel controle nodig is. Bij een dikteverschil van minder dan ±0,3 mm per partij verslechtert een gap die op het hoogste punt is ingesteld de scherpte nauwelijks. Blijven er na het ioniseren en het instellen van de minimale gap toch satellietdruppels optreden, dan ligt de oorzaak niet bij statische elektriciteit: controleer de nozzles en de bidirectionele kalibratie.